


 Deutsch
Crimpen vs. Ultraschallschweißen für die Anschlüsse von Ladekabeln für Elektrofahrzeuge
Die Verbindung zwischen Ladekabel und Stromkontakt ist Teil des Strompfads. Erhöht die Verbindung den Widerstand, kann sie lokale Wärme erzeugen. Fehlt es ihr an mechanischer Festigkeit, kann sie im Betrieb instabil werden.
Crimpen und Ultraschallschweißen werden beide für Kabel-Kontakt-Verbindungen eingesetzt. Die geeignete Methode hängt von der Kontaktkonstruktion, dem Leiteraufbau, dem verfügbaren Platz und der Kontrollierbarkeit und Verifizierung des Prozesses ab.
Dieser Artikel behandelt die Verbindung zwischen dem Kabelleiter und der Rückseite des Kontakts. Die Steckverbindung zwischen Ladestecker und Fahrzeuganschluss wird nicht behandelt.
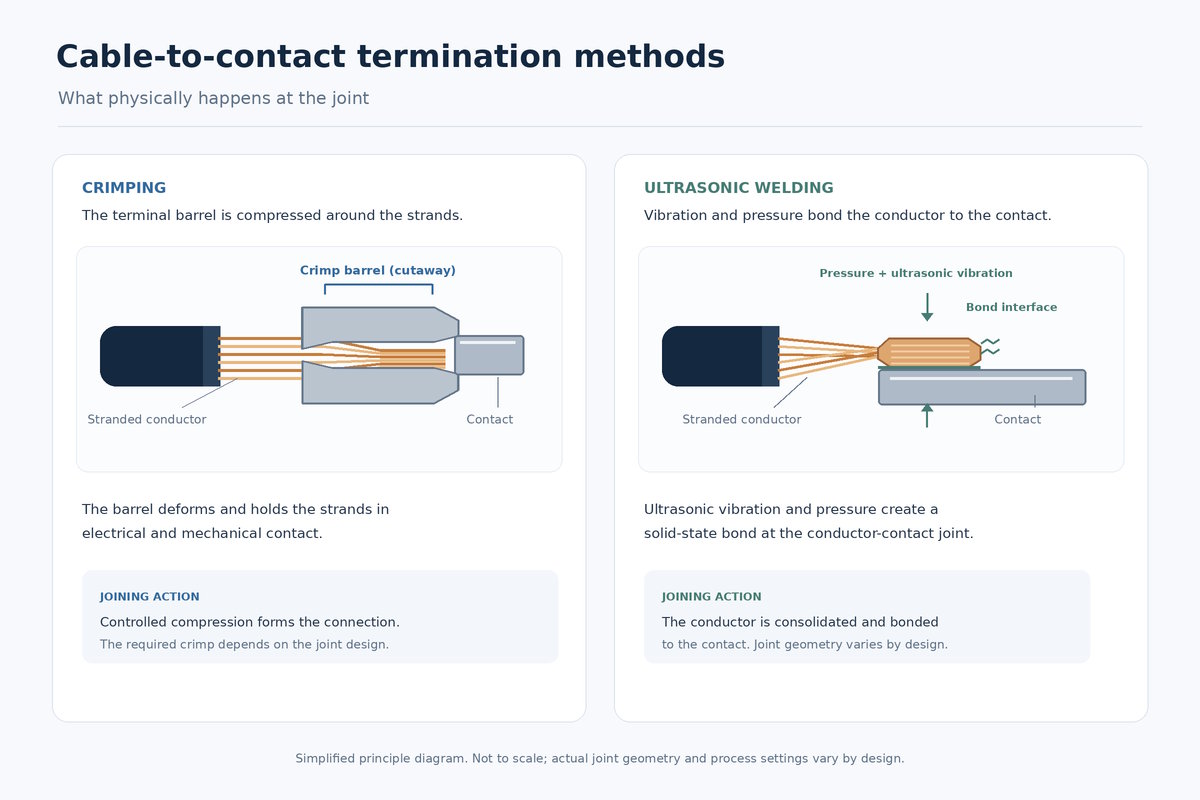
Crimpen: Kompression um den Leiter
Bei einer Crimpverbindung wird der Crimpanschluss mit einem Werkzeug um den Leiter gepresst. Die Verbindung muss die elektrische Leitfähigkeit gewährleisten und gleichzeitig den Leiter sicher fixieren.
Kontakt und Leiter müssen aufeinander abgestimmt sein, und der Crimpvorgang muss kontrolliert werden. Relevante Faktoren sind Leiterquerschnitt und Litzenaufbau, Hülsenabmessungen, Auswahl der Crimpzange, Crimphöhe, Drahtposition und Litzenzustand.
Eine unzureichend komprimierte oder schlecht angepasste Crimpverbindung hält den Leiter möglicherweise nicht sicher. Zu starke Kompression kann die Litzen beschädigen oder den Kontakt verformen. Das Aussehen einer Crimpverbindung allein gibt keinen Aufschluss darüber, ob sie die elektrischen und mechanischen Anforderungen erfüllt.
Ultraschallschweißen: Eine Festkörperverbindung
Beim Ultraschallschweißen wird der Leiter mittels Druck und hochfrequenter mechanischer Vibration mit einer kompatiblen Kontaktfläche verbunden. Das Verfahren kommt ohne Löt- oder Zusatzwerkstoffe aus. Es erfordert einen geeigneten Schweißbereich und eine Vorrichtung, die die Teile fixiert.
Leitermaterial und Litzenanordnung, Kontaktgeometrie, Schweißbereich, Vorrichtungsdesign und Prozesseinstellungen beeinflussen das Ergebnis. Der Schweißprozess erfordert einen definierten Betriebsbereich mit auf die Verbindungskonstruktion abgestimmten Kontrollen.
Was die beiden Methoden erfordern
Rücksichtnahme | Crimpen | Ultraschallschweißen |
Gelenkbildung | Die Kontakthülse wird um den Leiter herum zusammengepresst. | Druck und Vibration bilden eine feste Metallverbindung |
Kontaktgeometrie | Ein Zylinder, der sich um den Leiter herum verformen kann | Eine geeignete Schweißfläche und Zugang für Werkzeug und Vorrichtung |
Prozesssteuerungen | Matrize, Crimphöhe, Kraft, Leiterposition, Litzenzustand | Energie, Druck, Vibration, Zeit, Positionierung, Zustand der Vorrichtung |
Mögliche Prüfungen | Abmessungen, Sichtprüfung, Querschnitt, Zugkraft | Prozessaufzeichnungen, Sichtprüfung, Querschnitt, Zugkraft |
Betrachten wir zwei Kontaktkonstruktionen. Die eine verfügt über eine geschlossene Crimphülse, die für einen definierten Leiterquerschnitt ausgelegt ist; ihre Prozesskontrolle kann die Abstimmung von Draht und Crimpbacke sowie die Überprüfung der Crimphöhe umfassen. Die andere besitzt eine ebene Anschlussfläche, die für das Ultraschallschweißen ausgelegt ist, wobei die Schweißfläche, die Leiterposition und die Schweißparameter entscheidende Faktoren darstellen.
Diese Konstruktionen verdeutlichen, warum die Geometrie der Verbindung die Wahl des Verfahrens bestimmt. Beide Verfahren können eine akzeptable Verbindung erzeugen, sofern Kontakt, Leiter und Verfahren aufeinander abgestimmt sind. Die fertige Baugruppe muss jedoch weiterhin die elektrischen und mechanischen Anforderungen erfüllen.
Widerstand und Wärme am Anschluss
Der Widerstand an der Leiter-Kontakt-Verbindung trägt zur Wärmeentwicklung bei, wenn Strom durch sie fließt. Unregelmäßiger Kontakt innerhalb der Verbindung, beschädigte Litzen oder eine ungeeignete Geometrie können den Widerstand beeinflussen.
Zum Beispiel ein gemeinsamer Widerstand von 0,1 mΩ bei 300 A würde sich auflösen 9 WBasierend auf P=I²RP=I²R. Dies ist eine beispielhafte Berechnung und kein Produkttestergebnis. Sie beschreibt die elektrische Verlustleistung am angenommenen Widerstand; sie sagt keinen Temperaturanstieg voraus. Die tatsächliche Temperatur hängt von der gesamten Baugruppe und deren Wärmetransport ab.
Ein niedriger Anfangswiderstandswert lässt keine Rückschlüsse auf die Langzeitleistung zu. Der montierte Stecker sollte unter Bedingungen geprüft werden, die seinem vorgesehenen Einsatz entsprechen, und zwar mit einheitlichen Messmethoden und definierten Prüfpunkten.
Auswahl einer Methode für die Kontaktgestaltung
Beginnen Sie mit der Geometrie der Kontaktrückseite und dem Kabelleiter. Das gewählte Verfahren muss zur Größe und zum Litzenaufbau des Leiters passen, in den verfügbaren Montageraum passen und mit der Montageart des Steckverbinders kompatibel sein.
Produktionsvolumen und Prozesskontrolle spielen ebenfalls eine Rolle. Crimpen und Ultraschallschweißen erfordern unterschiedliche Werkzeuge und Prozesskontrollen. Das Verfahren muss für den vorgesehenen Produktionsprozess reproduzierbar sein.
Der Bemessungsstrom ist zwar ein Aspekt der Anwendung, bestimmt aber nicht allein die Anschlussmethode. Kontakt-, Leiter-, Montage- und thermische Anforderungen müssen gemeinsam betrachtet werden.
Überprüfung der fertigen Verbindung
Mögliche Prüfverfahren umfassen Sicht- und Maßprüfungen, Beurteilung der Crimp-Höhe bzw. der Schweißnahtfläche, Querschnittsprüfungen, Zugkraftprüfungen, Widerstandsmessungen und Temperaturanstiegsprüfungen. Die geeignete Kombination hängt von der Konstruktion der Verbindung und dem Validierungsplan ab.
Diese Prüfungen beantworten unterschiedliche Fragestellungen. Eine Verbindung kann die Anforderungen an die Zugfestigkeit erfüllen, obwohl dennoch separate Widerstands- und Temperaturanstiegsprüfungen erforderlich sind. Die mechanische Haltekraft allein gibt keine Auskunft über die elektrische Leistungsfähigkeit.
Zur Validierung in der Produktion können die Prüfungen nach entsprechender Alterung oder Umwelteinwirkung wiederholt werden. Akzeptanzgrenzen und Prüfbedingungen sollten für die jeweilige Kontakt- und Kabelbaugruppe definiert werden; Ergebnisse einer Konstruktion lassen sich nicht automatisch auf eine andere übertragen.
Zuordnung der Kündigung zum Kontakt
Crimpen und Ultraschallschweißen eignen sich beide für die Konfektionierung von Ladekabeln für Elektrofahrzeuge. Die Kontaktgeometrie und der Leiteraufbau bestimmen, welches Verfahren angewendet werden kann; Prüfungen zeigen, ob die fertige Verbindung den Anforderungen entspricht.
Workersbee unterstützt kundenspezifische Ladekontakte für Elektrofahrzeuge auf Basis von Zeichnungen, Mustern oder vorhandenen Steckverbindern. Kontaktgeometrie und Anforderungen an die Leiteranschlüsse können im Rahmen des Projekts geprüft werden. Siehe Kontakte des Ladeanschlusses für Elektrofahrzeuge.